唐山泰通金属制品有限公司钢板切割加工精度控制技术要点解析
钢板切割精度波动:问题远比想象中复杂
在唐山泰通金属制品有限公司的产品中心,我们每天都会遇到客户拿着一块切割面粗糙、尺寸偏差超过±2mm的钢板来咨询。很多人以为切割精度只是设备新旧的问题,换台进口切割机就能一劳永逸。但实际走访过数十家钢材加工车间后,你会发现同样的设备,有人能稳定控制在±0.5mm以内,有人却连±1.5mm都吃力。差距不在机器,而在对**钢板**热输入与应力释放规律的理解深度。
热影响区与形变:被多数人忽略的“隐形杀手”
切割本质上是一个局部快速加热-冷却的过程。当火焰或等离子弧沿预定轨迹移动时,**钢板**受热区域温度瞬间可达1500℃以上,而周边母材仍处于常温。这种陡峭的温度梯度会引发两个连锁反应:一是热影响区组织发生变化,奥氏体晶粒粗化导致边缘硬度下降;二是切割完成后冷却收缩不均,产生残余应力。对于厚度超过20mm的**钢材**,这种应力积累到一定程度就会造成切割件翘曲,尤其是在长宽比大于3:1的条料上表现尤为明显。
我们曾做过一组对照实验:同样一块Q345B低合金**钢板**,厚度25mm,采用普通氧乙炔切割与采用预置缓冷槽+分段切割工艺对比。后者在48小时后的平面度误差仅为前者的1/4。关键在于,切割顺序不是简单的“从一端到另一端”,而是要根据零件形状规划热扩散路径。比如切割环形件时,应从内圈向外圈走刀,让中心区域的热量有足够空间向外释放,而不是憋在中间形成局部应力集中。
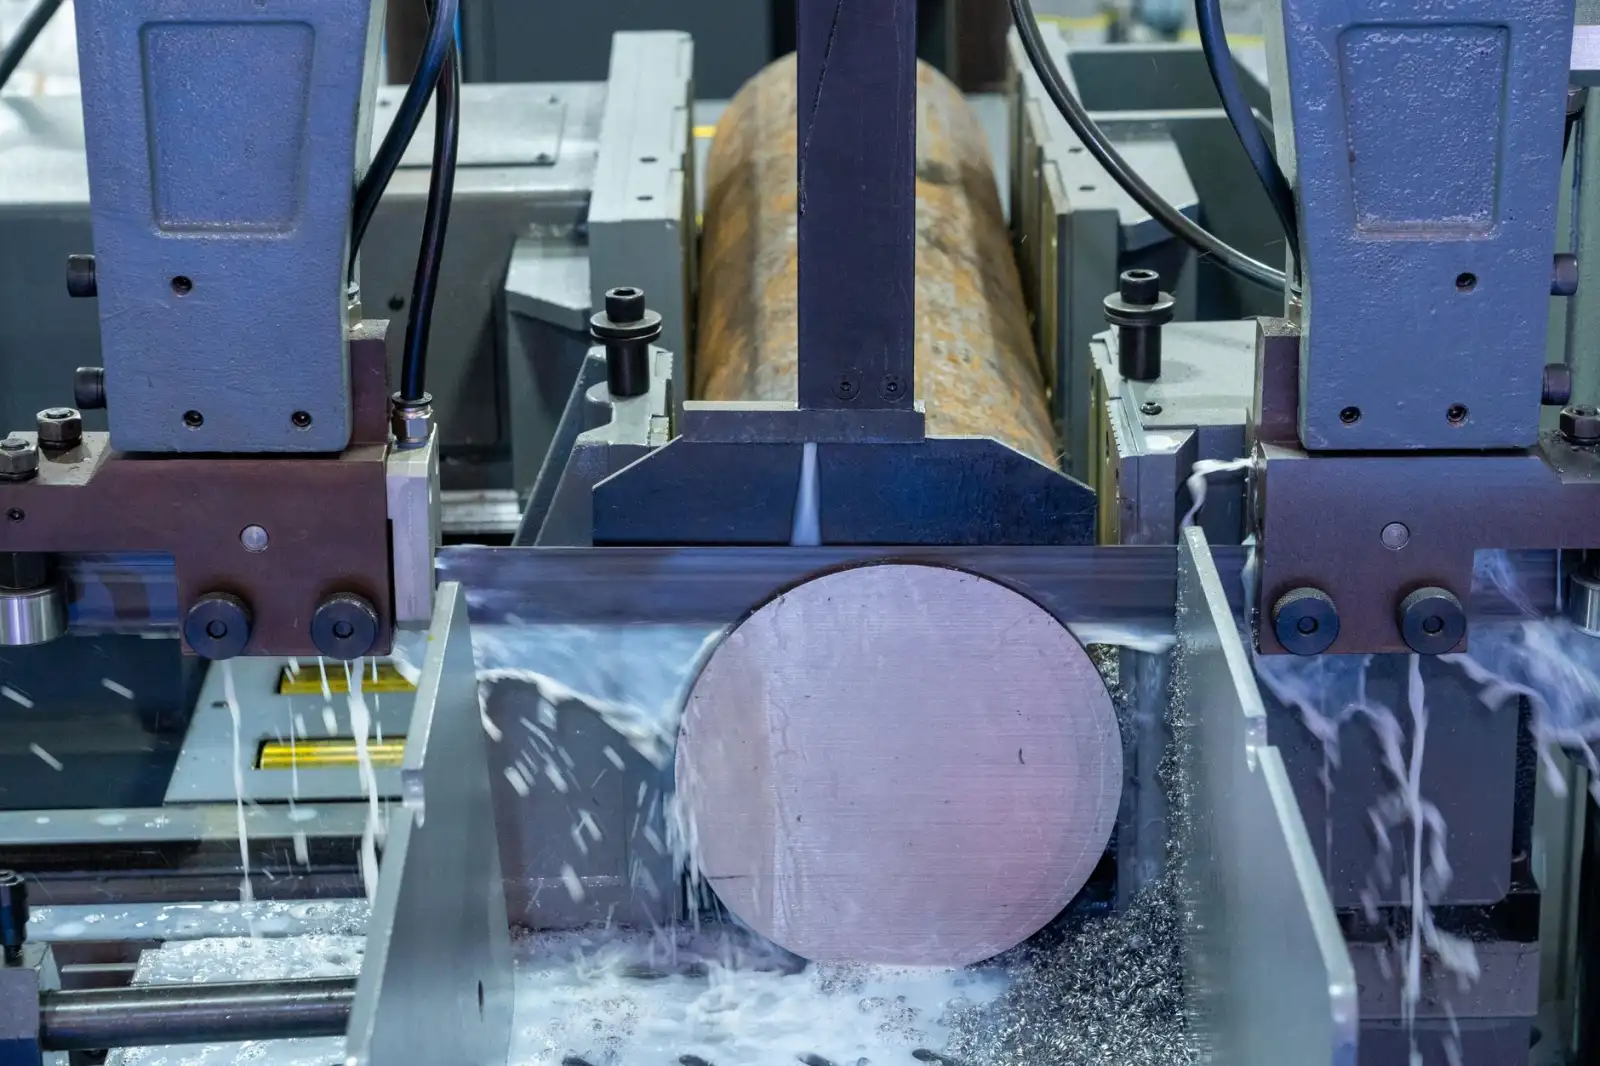
数控参数调校:不只是速度与电流的简单匹配
很多操作人员拿到数控切割程序后,习惯性按设备默认参数直接开切。但默认参数往往是针对标准**钢板**设定的,实际工况中,**钢管**、**型材**以及不同表面状态的板材都会对切割质量产生显著影响。这里分享三个容易被忽视的调校细节:
- 割嘴高度补偿:当**钢板**表面存在氧化皮或锈蚀时,弧压反馈信号会失真,导致割嘴实际高度偏离设定值。建议每切割5米就检查一次电容调高器的响应曲线,必要时将弧压设定值上浮2-3V作为动态补偿。
- 穿孔点参数分离:在**钢板**上穿孔与正常直线切割的工艺参数应独立设置。穿孔时建议将切割氧压力降至正常值的60%,待穿透后再升至工作压力,这样可有效减少凹坑缺陷。
- 拐角减速策略:切割直角或锐角轮廓时,若保持高速过弯,割缝会因惯性向外侧偏移,形成圆弧过渡。将拐角处切割速度降至直线段的40%-50%,并提前0.8-1.2秒切换至低功率模式,能显著提升轮廓度。
火焰切割vs等离子切割:不同材质的精度取舍
针对**金属制品**行业常见的加工需求,我们建议遵循“按厚度分技术”的原则。对于厚度超过40mm的碳素**钢材**,火焰切割仍是成本最优解,其垂直度可达0.02t(t为板厚),但热变形问题需要依靠水冷铜垫板来抑制。而6-20mm厚度的**钢板**,空气等离子切割在精度与速度的平衡上更具优势,配合精细等离子电源时,切割面粗糙度可以控制在Ra12.5μm以内。值得注意的是,如果后续还要进行机加工,建议预留1.5-2mm的二次加工余量,而非一味追求一次切净。
另外,在**钢管**和**型材**的下料环节,夹持方式对精度的影响往往大于切割参数本身。圆管切割时采用三点定心卡盘,方管则需使用带V型槽的专用胎具,避免因管材自重产生挠曲。切割完的工件不要在料架上堆叠过夜,最好竖放或平铺,让残余应力在自由状态下充分释放,再进行后续焊接或折弯。
从单件精度到批量一致性:数字化补偿的实践路径
目前行业内不少企业已从单台设备控制转向车间级补偿体系。通过引入切割轨迹激光检测系统,每完成10件**钢板**切割后自动测量轮廓偏差,将数据反馈至CAM软件中进行反向修正。这种闭环控制方式,能将批量产品的尺寸离散度从±1.8mm压缩到±0.7mm。当然,这要求编程人员不仅要懂CAD/CAM操作,还要理解热力学基本规律——比如在生成程序时,针对厚板区域的切割路径适当增加0.3-0.5mm的预偏移量,以抵消后续收缩。
对于正在为切割精度困扰的同行,建议先做一次系统的“热输入-变形量”标定实验。取一块500mm×500mm的试板,分别用不同参数切割十字形试样,静置2小时后测量对角线变化。这个数据会成为后续所有工艺优化的基准参考。唐山泰通金属制品有限公司在实际生产中正是靠这套方法,将**钢板**切割的合格率稳定在99.2%以上,同时为**钢管**和**型材**客户提供了可靠的后续成型保障。精度控制没有玄学,每一个稳定输出的背后,都是对温度场和应力场规律的反复验证。